服务热线
0769-28680919
153-2293-3971 / 177-0769-6579
随着科技的进步,机器视觉系统在锂电池制造领域的应用越来越广泛。锂电池极片作为锂电池的核心组成部分,其品质直接关系到电池的性能和安全性。因此,对锂电池极片缺陷的精确、高效检测变得至关重要。本文将探讨哪些锂电池极片缺陷可以通过视觉系统进行检测。
一、划痕与凹坑
锂电池极片表面的划痕和凹坑是常见的缺陷类型。这些缺陷可能由生产过程中的机械摩擦、材料处理不当等原因造成。机器视觉系统可以通过灰度分析、边缘检测等算法,精确地识别出极片表面的划痕和凹坑,并对其进行分类和计数。
二、污渍与异物
在锂电池极片的生产过程中,可能会因为环境污染、操作不当等原因导致污渍和异物的出现。这些缺陷不仅影响极片的外观,还可能对电池的性能造成负面影响。机器视觉系统可以通过颜色分析、纹理分析等技术,有效检测出极片表面的污渍和异物,并及时提醒操作人员进行处理。
三、尺寸偏差
锂电池极片的尺寸精度对于电池的组装和性能至关重要。机器视觉系统可以通过精确的图像处理和测量技术,对极片的长度、宽度等尺寸进行精确测量,并与标准尺寸进行对比,从而检测出尺寸偏差。
四、孔洞与裂纹
孔洞和裂纹是锂电池极片中潜在的严重缺陷,可能导致电池内部的短路和性能下降。机器视觉系统可以通过图像分割、边缘检测等技术,有效地检测出极片上的孔洞和裂纹,并及时采取措施进行修复或更换。
五、材料缺陷
锂电池极片的材料缺陷,如成分不均、结构疏松等,也是机器视觉系统可以检测的对象。通过先进的图像处理和分析技术,机器视觉系统可以对极片的材料特性进行定性和定量分析,从而检测出潜在的材料缺陷。
综上所述,机器视觉系统可以对锂电池极片表面的划痕、凹坑、污渍、异物、尺寸偏差、孔洞、裂纹以及材料缺陷等进行精确、高效的检测。这不仅提高了锂电池的生产效率和品质,也为锂电池的安全性和性能提供了有力保障。随着机器视觉技术的不断进步和应用范围的扩大,相信未来会有更多的锂电池极片缺陷能够通过视觉系统进行检测和识别。
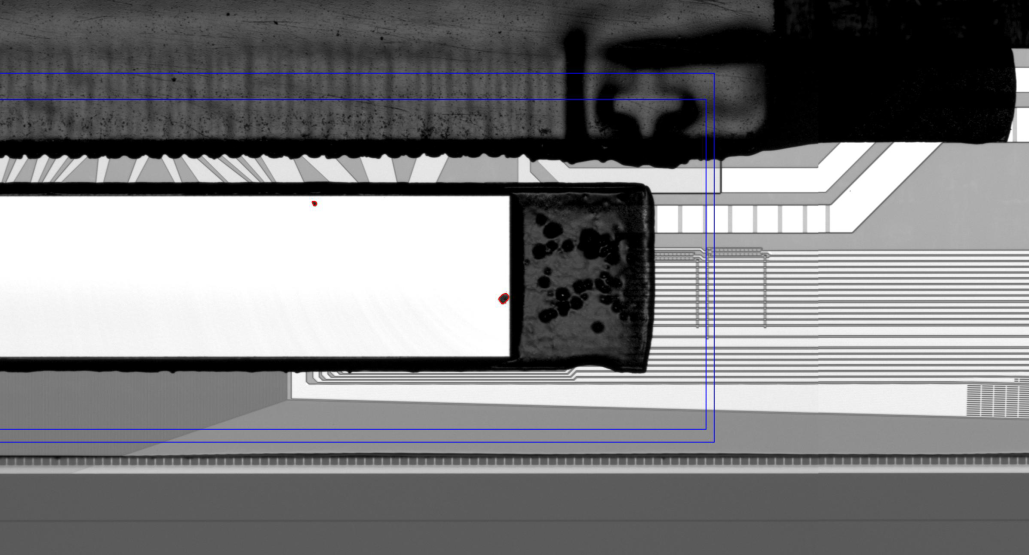 康耐德智能显示模组驱动IC外观缺陷视觉检测系统
2026-11-08
显示模组驱动IC是液晶、OLED显示模组的核心控制芯片,直接承担图像信号解析、像素驱动与画面输出功能。生产制程中易出现IC破损、IC裂痕等缺陷.IC破损会造成芯片内部电路直接断路,模组完全无法点亮;
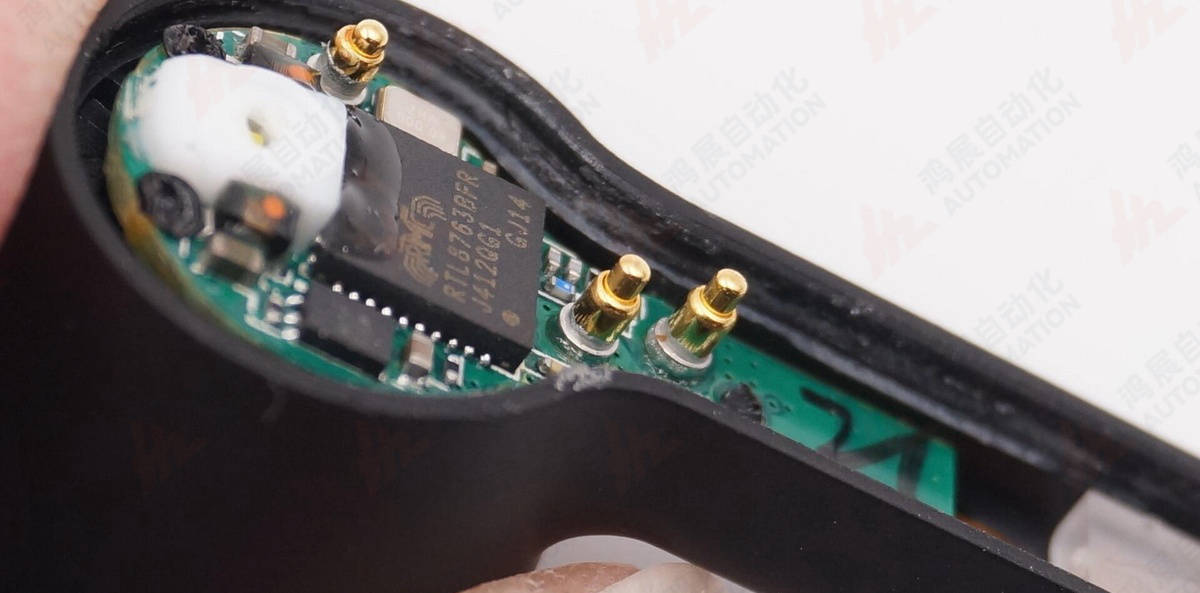 康耐德智能TWS无线耳机触控模块固定点胶视觉检测系统
2026-11-07
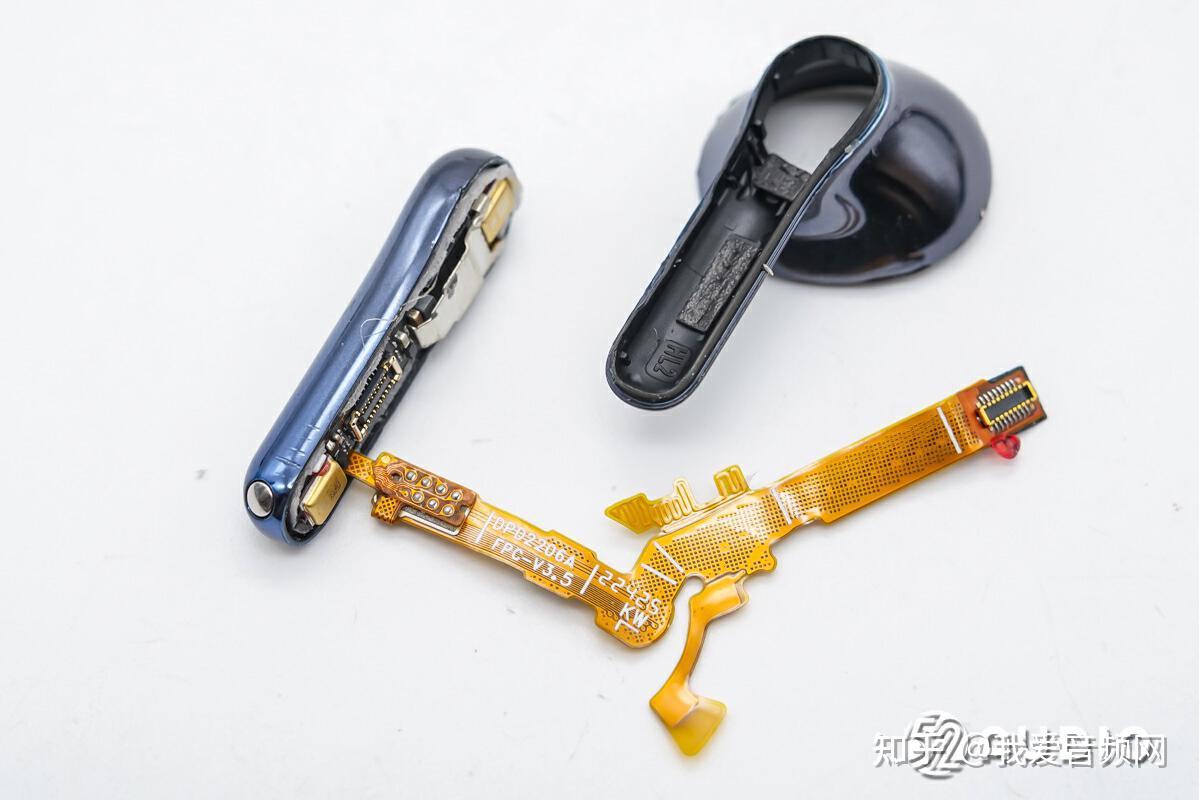
TWS无线耳机触控模块的固定点胶工艺,是在触控感应层与耳机壳体之间施加精密胶路,以实现触控模块的机械固定、密封防护和信号隔离。由于TWS耳机内部空间极为紧凑,触控模块周边存在FPC软板、天线弹片、麦克风等敏感元器件,点胶位置偏移或胶量异常将直接导致触控失灵、短路或装配干涉。触控模块的固定点胶视觉检测系统需要同时完成两项核心任务:点胶前的视觉定位引导和点胶后的胶路质量检测,形成“引导—点胶—检测—反馈”的闭环质量管控。
 TWS无线耳机电池仓密封点胶视觉检测系统
2026-11-07
TWS无线耳机电池仓密封点胶是保障产品防水防尘性能的核心工序之一。电池仓位于耳机腔体内部,其点胶密封需要在极狭小的空间内完成,典型的点胶位置尺寸往往不到1毫米,所需胶量仅为毫克级别,位置偏差不允许超过0.01毫米。
 晶圆预对准机器视觉检测系统
2026-11-01
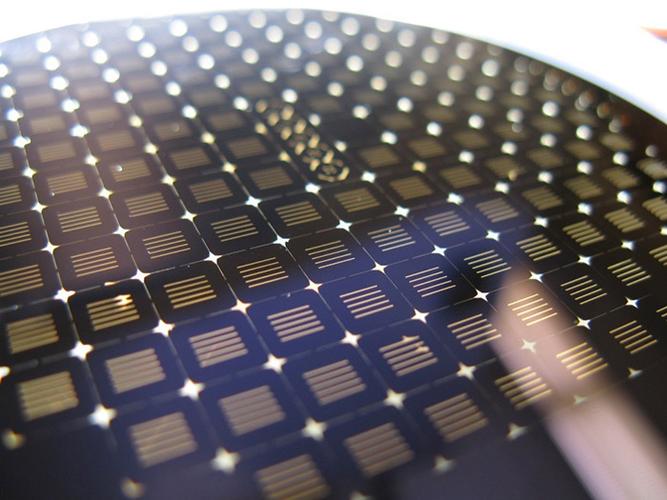
晶圆预对准是半导体制造中光刻、刻蚀、检测等工艺前的关键步骤。其核心目标是在晶圆被传输到工艺腔室(如光刻机工件台)之前,将晶圆的圆心定位到机械手已知的中心位置,并将缺口(Notch)或平边(Flat)旋转到预设的固定角度。
 官方公众号
 官方抖音号
Copyright © 2022 东莞康耐德智能控制有限公司版权所有.机器视觉系统 粤ICP备2022020204号-1 联系我们 | 网站地图